|
Datos del producto:
Pago y Envío Términos:
|
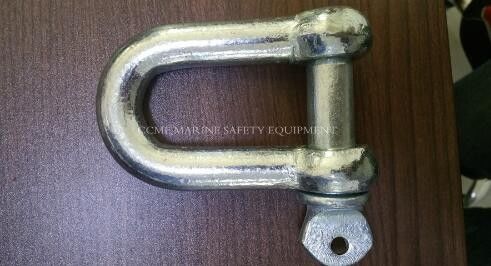
| Material: | acero o acero al carbono |
|---|
1, fundición a la cera perdida, fundición de precisión
2, acero al carbono / acero aleado / acero inoxidable
3, SDM/OEM
4, FIMA, AP, QP, QA, QC, AOL, RD
El éxito final del diseño de fundición depende de la comunicación entre el diseñador y los ingenieros de la fundición. Cuando la fundición está debidamente informada de los requisitos de la pieza, generalmente hay un compromiso de especificación que permitirá el máximo cumplimiento de las especificaciones del plano y el diseño de la pieza terminada.
1, Tolerancia lineal estándar (mm)
Las tolerancias de los ángulos en estado de fundición dependen principalmente del diseño de la pieza, y su ubicación en la fundición varía de +/- 1/2 grado (considerado mínimo) para posiciones bien soportadas a +/- 1/2 grado donde se pueden esperar distorsiones existentes. La inclusión de refuerzos y nervios normalmente minimiza la distorsión y muchas secciones se pueden enderezar mecánicamente.
2, Rango de tamaño y peso
El tamaño y el peso de la pieza son los factores más críticos para determinar el costo de la pieza, ya que la capacidad del molde está limitada tanto por el tamaño como por el peso. Cuantas más piezas se puedan ejecutar en un molde, menor será el costo de la pieza. La masa innecesaria siempre debe eliminarse mediante prácticas de ingeniería correctas para reducir el peso de la pieza.
|
Artículos |
Tamaño |
Premium |
|
Dimensión del contorno |
1000*620*380 |
hasta 100 |
|
peso kgs |
0.001-60 |
0.10 a 1.5 |
|
Espesor mínimo de pared |
0.5 |
5 a 10 |
3, Rugosidad superficial
80 a 120 RMS son promedio
4, Longitud del agujero
Hacer un buen agujero en una fundición depende de la integridad de la cáscara. La relación entre el diámetro del agujero y la longitud es importante para determinar lo que se puede ofrecer. Los agujeros ciegos deben tener un radio en la parte superior e inferior del agujero para asegurar que se construya un núcleo fuerte para fines de fundición y para asegurar la mejor fundición posible.
5, Cuando sea posible, la pieza debe diseñarse de modo que una sola compuerta pueda alimentar la pieza, esto generalmente producirá más piezas por molde y reducirá el peso de vertido por molde.
1) Marca de rotura (mismos aleaciones)
2) Marca de 0.2-0.50 mm de altura
3) Rectificado a ras
6, Tratamiento térmico
Los tratamientos térmicos se utilizan para controlar la dureza, las propiedades mecánicas, la resistencia a la corrosión y el tratamiento de la superficie. A menos que se indique lo contrario, todos los aceros aleados se cotizan con un tratamiento normalizado o recocido. Todos los aceros inoxidables de la serie 300 y el 17-4PH se cotizan con un recocido en solución.
7, Calibración
Realizamos una inspección visual al 100%, sin embargo, si se requieren verificaciones dimensionales, un plan de muestreo y control de procesos es menos costoso de usar que los calibres con indicadores de dial (importante: siempre que se utilicen calibres personalizados, debe haber calibres idénticos en WOTECH y en la planta del cliente).
9, Pruebas no destructivas
Todas las fundiciones a la cera perdida de muestra se someten a pruebas no destructivas para establecer la calidad del primer artículo. Sin embargo, esto generalmente no se requiere en las fundiciones comerciales de producción a la cera perdida; hacerlo aumentará el costo, las siguientes pruebas no destructivas se enumeran de menor a mayor costo:
1) Partícula magnética
2) Penetrante de fluidos
3) Rayos X
10, Herramientas y cavidades
Si el diseño contiene características que aumentarán las tasas de desperdicio o retrabajo (y el precio de la pieza), el ingeniero de estimación de WOTECH recomendará modificaciones de diseño para mantener bajo el precio de la pieza.
Más cavidades significan un mayor costo de herramientas, pero un menor precio por pieza. Las configuraciones que no permiten la extracción de núcleos de metal deben tratarse de una de las siguientes maneras:
1) Núcleos colapsables - Menor precio por pieza, mayor costo de herramientas
2) Insertos sueltos - Mejor para piezas de bajo volumen
3) Ensamblajes de cera multipieza - Mejor para ciertas configuraciones, pero el control de tolerancias sufre
4) Núcleos solubles: requiere troquel y mano de obra adicionales
5) Núcleo de cerámica preformado - Alto costo para formas especializadas
11, Grado de aleación
Las aleaciones se enumeran de menor a mayor costo
1) Los aceros al carbono y de baja aleación 8620, 4140, 1020, 1035 son las mejores opciones.
2) Acero inoxidable 17-4PH y serie 400
17-4PH y CA-15 410 son los más frecuentemente vertidos
No especifique 416 a menos que sea necesario para la maquinabilidad
3) Acero inoxidable serie 300
4) Los costos de los aceros para herramientas varían ampliamente según el grado